Salut! En tant que fournisseur de machines DOOSAN HMC, j'ai eu beaucoup de questions ces derniers temps sur la façon de réduire le temps d'usinage. Et laissez-moi vous dire que c'est un sujet crucial dans le monde de la fabrication. Le temps est de l'argent, non? Donc, je vais partager quelques conseils et astuces qui peuvent vous aider à réduire le temps d'usinage sur votre machine Doosan HMC.
1. Sélection et optimisation des outils
Tout d'abord, les outils que vous utilisez sur votre machine Doosan HMC peuvent faire une énorme différence dans le temps d'usinage. Vous devez choisir les bons outils pour le travail. Les outils à haute vitesse en acier (HSS) sont parfaits pour l'usinage à usage général, mais pour les matériaux plus difficiles et les opérations à grande vitesse, les outils en carbure sont la voie à suivre. Ils peuvent gérer des vitesses de coupe et des aliments plus élevés, ce qui signifie que vous pouvez faire le travail plus rapidement.
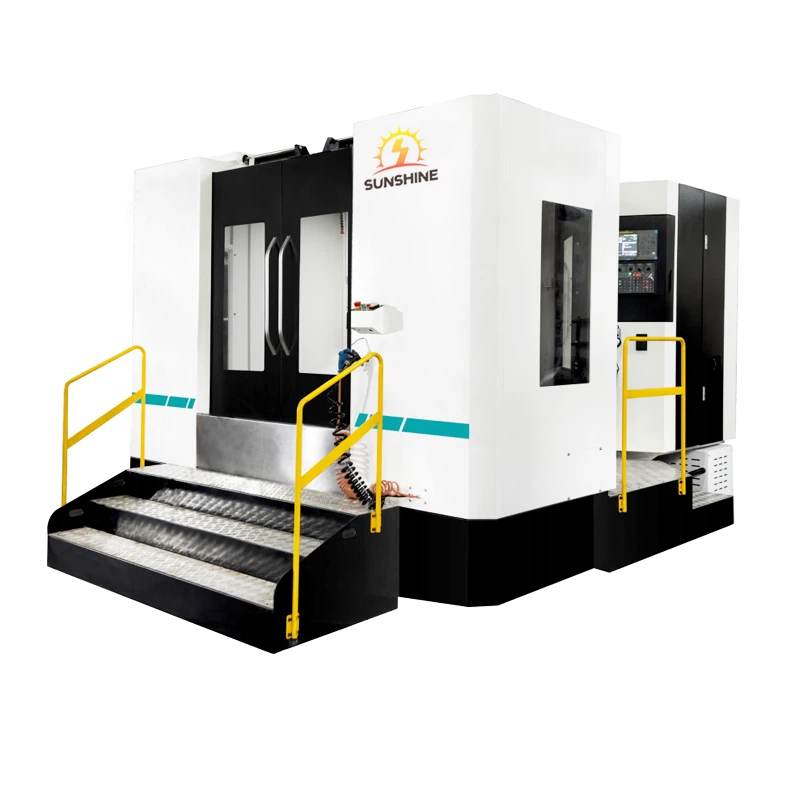
Assurez-vous également que vos outils sont nets. Un outil terne produira non seulement une mauvaise finition de surface, mais ralentira également le processus d'usinage. Vous pouvez investir dans un bon affûteur d'outils ou vous faire affiner régulièrement de manière professionnelle. Une autre chose est d'utiliser des outils multi-fonctions. Au lieu de changer les outils plusieurs fois lors d'une opération d'usinage, un outil multi-fonctions peut effectuer plusieurs opérations en une seule fois. Par exemple, un outil de combinaison de foret - Tap peut percer un trou, puis appuyez sur sans avoir à changer l'outil. Cela permet d'économiser beaucoup de temps. Découvrez ceciCentre d'usinage horizontal de coupe métalliquePour plus d'informations sur les outils et les capacités des machines similaires.
2. Optimisation des paramètres de coupe
Obtenir les bons paramètres de coupe est la clé pour réduire le temps d'usinage. Les trois principaux paramètres de coupe sont la vitesse de coupe, la vitesse d'alimentation et la profondeur de coupe. Vous devez trouver le point idéal pour chacun de ces paramètres en fonction du matériau que vous usinage et de l'outil que vous utilisez.
La vitesse de coupe est la vitesse à laquelle le bord de coupe de l'outil se déplace par rapport à la pièce. L'augmentation de la vitesse de coupe peut réduire le temps d'usinage, mais vous devez faire attention à ne pas aller trop vite. Si la vitesse de coupe est trop élevée, l'outil s'use rapidement et vous pourriez également endommager la pièce. Le taux d'alimentation est la distance que l'outil progresse dans la pièce par révolution ou par dent du coupeur. Un taux d'alimentation plus élevé signifie que plus de matériau est retiré dans un temps plus court, mais encore une fois, vous devez l'équilibrer avec la vitesse de coupe et la résistance de l'outil. La profondeur de coupe est la profondeur de l'outil pénètre dans la pièce. Une plus grande profondeur de coupe peut éliminer plus de matériau en une seule passe, mais elle nécessite également plus de puissance et peut mettre plus de contrainte sur l'outil.
Vous pouvez utiliser des graphiques de données de coupe fournis par les fabricants d'outils pour obtenir un point de départ pour vos paramètres de coupe. Ensuite, vous pouvez effectuer des essais et des erreurs sur une pièce d'essai pour affiner les paramètres pour des performances optimales. LeCentre d'usinage horizontal HMC1075A de superbes fonctionnalités qui peuvent vous aider à optimiser ces paramètres de coupe.
3. Fixturation de la pièce
Le correctif de pièce approprié est souvent négligé, mais il peut avoir un grand impact sur le temps d'usinage. Un bon luminaire devrait maintenir la pièce solide en place, permettant une usinage précise et efficace. Si la pièce se déplace pendant le processus d'usinage, vous devrez l'arrêter et le réajuster, ce qui perd du temps.


Il existe différents types de luminaires disponibles, tels que des visages, des pinces et des luminaires personnalisés. Vous devez choisir le bon luminaire pour votre pièce. Pour les pièces petites et simples, un étau pourrait être suffisant. Mais pour des pièces plus complexes, vous pourriez avoir besoin d'un luminaire personnalisé qui peut contenir la pièce dans plusieurs positions.
Une autre chose est de s'assurer que le luminaire est facile à installer et à retirer. Les luminaires rapides peuvent réduire considérablement le temps de configuration entre les différentes pièces. Vous pouvez également utiliser des systèmes de fixation modulaires, qui sont flexibles et peuvent être facilement reconfigurés pour différents travaux.
4. Maintenance et mises à niveau des machines
Garder votre machine DOOSAN HMC en état supérieur est essentiel pour réduire le temps d'usinage. La maintenance régulière peut empêcher les pannes et garantir que la machine fonctionne à sa vitesse optimale. Vous devez suivre le calendrier de maintenance du fabricant, qui comprend des choses comme lubrifier la machine, vérifier les niveaux de liquide de refroidissement et inspecter les ceintures et les engrenages.
En plus de l'entretien régulier, vous pourriez également envisager de mettre à niveau votre machine. La technologie plus récente peut offrir des vitesses de broche plus rapides, de meilleurs systèmes de contrôle et des fonctionnalités plus avancées. Par exemple, la mise à niveau vers une broche à vitesse élevée peut augmenter la vitesse de coupe, et un système de contrôle plus avancé peut optimiser le processus d'usinage. LeCNC Horizontal Usining Center Rigidité de flexiona des fonctionnalités avancées qui peuvent améliorer les performances globales de vos opérations d'usinage.
5. Optimisation de programmation
La façon dont vous programmez votre machine DOOSAN HMC peut également affecter le temps d'usinage. Vous pouvez utiliser un logiciel de fabrication (CAM) assisté par ordinateur pour générer des chemins d'outils efficaces. Le logiciel CAM peut optimiser le chemin d'accès à l'outil pour minimiser la distance que l'outil doit parcourir et réduire le nombre de modifications de l'outil.
Une autre chose est d'utiliser des cycles en conserve dans votre programmation. Les cycles en conserve sont des séquences pré-programmées qui effectuent des opérations d'usinage communes, telles que le forage, le taraudage et l'ennui. L'utilisation de cycles en conserve peut économiser beaucoup de temps de programmation et rendre le processus d'usinage plus efficace.
Vous devez également consulter et optimiser régulièrement vos programmes existants. Lorsque vous acquérez plus d'expérience avec votre machine et les matériaux que vous usiniez, vous pouvez trouver des moyens d'améliorer les programmes pour réduire le temps d'usinage.
6. Formation de l'opérateur
Enfin et surtout, avoir un opérateur bien formé est crucial. Un opérateur expérimenté sait comment faire fonctionner la machine efficacement, résoudre rapidement les problèmes et tirer le meilleur parti des capacités de la machine.
Vous devez fournir à vos opérateurs une formation régulière sur les dernières techniques d'usinage, la sélection des outils et la programmation. Ils devraient également être familiarisés avec les procédures de sécurité et les meilleures pratiques pour utiliser la machine Doosan HMC. Un opérateur qualifié peut effectuer de petits ajustements pendant le processus d'usinage pour optimiser les paramètres de coupe et réduire le temps d'usinage.
Conclusion
La réduction du temps d'usinage sur votre machine DOOSAN HMC est une combinaison de sélection d'outils, d'optimisation des paramètres de coupe, de fixation de la pièce, de maintenance de la machine, de programmation et de formation des opérateurs. En mettant en œuvre ces conseils, vous pouvez augmenter la productivité de votre machine et économiser beaucoup de temps et d'argent à long terme.
Si vous souhaitez en savoir plus sur nos machines Doosan HMC ou si vous avez des questions sur la réduction du temps d'usinage, n'hésitez pas à tendre la main pour une discussion sur les achats. Nous sommes ici pour vous aider à tirer le meilleur parti de vos opérations d'usinage.
Références
- "Technologie d'usinage moderne" par John A. Schey
- "CNC Programming Handbook" par Peter Smid